

Pourquoi c'est difficile
Le pré-assemblage est rentable grâce aux économies de main-d'œuvre réalisées sur le chantier, et les mécanismes qui le limitent sont d'ordre physique plutôt que financier.
- Le coût horaire de la main-d'œuvre sur un chantier est généralement plusieurs fois supérieur au coût de la main-d'œuvre en usine ; le transfert de main-d'œuvre vers l'usine génère donc des économies considérables.
- L'assemblage sur le terrain se déroule dans des conditions météorologiques difficiles, en altitude et souvent sous la pression des délais, ce qui réduit la productivité et augmente les reprises.
- Les limites de volume et de poids pour le transport restreignent le niveau de pré-assemblage, car un sous-assemblage plus grand est moins compact.
- La capacité de levage sur site limite le poids unitaire, et un sous-ensemble qui ne peut être levé par l'équipement disponible n'est pas pré-assemblé au sens propre du terme.
- L'accumulation des tolérances est réduite par l'assemblage en usine, car le travail sur gabarit garantit des dimensions que le travail sur site ne peut pas garantir.
- La valeur optimale varie selon le marché, car elle dépend entièrement du rapport entre le coût de la main-d'œuvre en usine et celui sur le terrain dans le pays de destination.
Exigences d'ingénierie
Ce sont ces éléments qui déterminent le niveau de pré-assemblage approprié.
- Taux horaire de main-d'œuvre sur site et productivité attendue pour chaque opération d'assemblage, afin de calculer la valeur de la suppression des travaux sur site.
- Mode de transport et dimensions du conteneur, avec la taille et le poids maximum des unités pouvant être expédiées
- Équipement de levage disponible sur site, et poids unitaire maximal qu'il peut supporter
- Séquence d'assemblage et structure des fronts de travail, car le pré-assemblage doit correspondre à la manière dont le chantier est réellement construit.
- Exigences de tolérance à chaque interface, car l'assemblage en usine est plus avantageux là où les tolérances s'accumulent.
- Les conditions du site, notamment l'exposition aux intempéries, l'accessibilité et la disponibilité d'une zone de préparation sécurisée
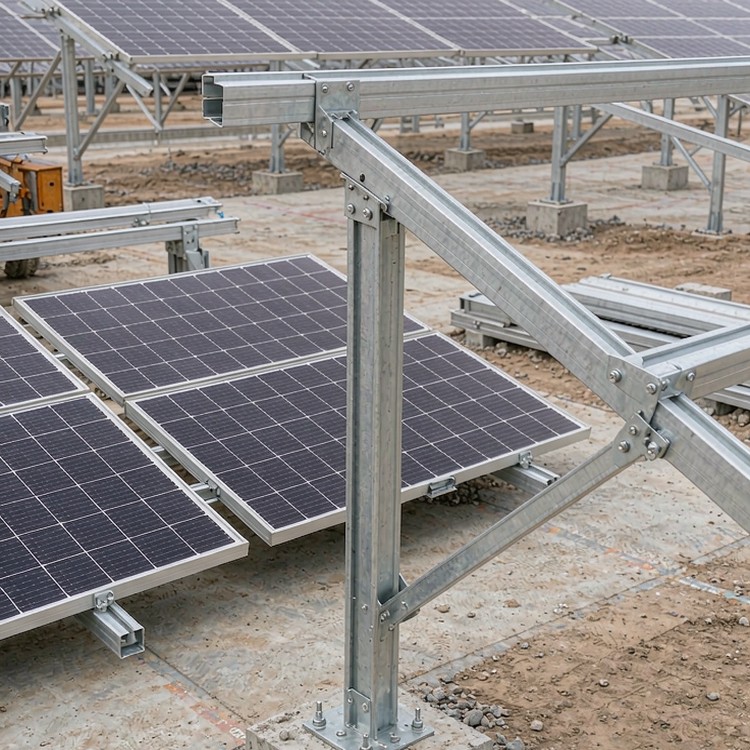
Conseils de sélection : comparez le coût horaire de la main-d’œuvre en usine et sur le terrain avant de déterminer le niveau. La réponse optimale varie selon le marché, et un niveau choisi sans tenir compte de ce ratio relève davantage d’une préférence que d’une décision.
Comment nous résolvons le problème
- Des sous-ensembles conçus à la taille maximale permise par le transport et le levage sur site, optimisant le transfert de main-d'œuvre dans les limites physiques.
- Assemblage en usine des gabarits pour les interfaces où les tolérances s'accumulent, afin que les travaux sur site débutent à partir d'une géométrie initiale précise.
- Kits étiquetés et emballés selon l'ordre d'installation, afin que les équipes assemblent au lieu de chercher
- Les lots de boulons et de fixations fournis sont adaptés à chaque sous-ensemble, ce qui élimine le tri sur site et réduit le risque d'utilisation de fixations incorrectes.
- Retouches et finitions de joints conçues pour une réalisation en usine, afin de minimiser les interventions sur site.
- Manuel d'installation indiquant le niveau de pré-assemblage, l'équipement nécessaire et la production journalière prévue par équipe
Au-delà de la structure
- Le plan de pré-assemblage a été revu par rapport au programme de construction, car le niveau détermine également la superficie de stockage nécessaire sur le site.
- Un soutien est apporté lors des premiers chantiers, où un superviseur forme l'équipe à la séquence d'assemblage avant qu'elle ne devienne une routine.
Points de référence
Les projets de référence ci-dessous, de type et d'envergure comparables et documentés publiquement, sont cités à titre d'illustration des pratiques d'ingénierie. Ils ne constituent pas un historique de réalisations.
- Un projet de 200 MW en Australie où les sous-ensembles ont été dimensionnés aux dimensions maximales des conteneurs, transférant ainsi une part importante du boulonnage sur site à l'usine.
- Un projet de 150 MW au Chili où la capacité de levage du site, et non le volume des conteneurs, a fixé la limite de pré-assemblage et la conception a été ajustée en conséquence.
- Un programme de 250 MW au Moyen-Orient où les interfaces critiques en termes de tolérance ont été assemblées en usine sur des gabarits, réduisant ainsi les reprises pendant les premières semaines d'installation.
Normes et conformité
- Charges de vent ASCE 7 / EN 1991 résolues avec des facteurs de terrain et d'exposition spécifiques au site
- Compatibilité de l'interface du module IEC 61215 / IEC 61730 vérifiée par rapport à la fiche technique de votre module
- Classes d'exécution EN 1090 ou AISC pour les ouvrages métalliques soudés et boulonnés
- Galvanisation à chaud selon la norme ISO 1461, masse de zinc spécifiée en fonction de la corrosivité du sol et de l'atmosphère
- Gestion de la qualité de la production selon la norme ISO 9001 avec traçabilité au niveau du lot
- Dossier de documentation CE/EN 1090 lorsque les marchés de destination l'exigent
Assurance qualité
Le contrôle qualité repose sur des points de contrôle : vérification de la réception des matières premières, inspection en cours de fabrication des soudures et du positionnement des trous, échantillonnage de l’épaisseur du revêtement et contrôle des conteneurs avant expédition. Chaque point de contrôle génère un document que votre équipe qualité peut archiver, et l’inspection avant expédition est ouverte à votre inspecteur ou à un tiers.
Documents que vous recevez
La traçabilité documentaire est aussi importante que l'acier lui-même. À chaque livraison, vous recevez des certificats d'essais en usine, traçables jusqu'aux numéros de coulée ; des rapports de galvanisation par lot, conformes à la norme ISO 1461 ou à votre norme spécifiée ; des rapports de contrôle dimensionnel des gabarits de pré-assemblage ; la traçabilité des lots de boulons et de quincaillerie ; les plans de récolement lorsque des adaptations ont été apportées au site ; et un document de garantie précisant les cas de charge couverts, la durée de vie nominale et les procédures de réclamation. Tout est indexé, ce qui garantit que votre registre d'actifs ne dépend pas de la mémoire d'un seul ingénieur.
Planification de la durée de vie et de la maintenance
La durée de vie est un résultat de conception, non une promesse. La masse de zinc, la classe de revêtement des fixations, les détails de drainage et l'isolation entre métaux dissemblables sont sélectionnés en fonction du niveau de corrosivité de votre site, et l'intervalle prévu pour la première maintenance est indiqué par écrit. Pour les environnements agressifs, nous optons pour un système de revêtement plus performant dès la conception, ce qui est toujours plus économique qu'une rénovation.
Considérations relatives aux coûts et au commerce
- Le pré-assemblage réduit les heures de travail sur chantier, et l'importance de cette réduction dépend du coût de la main-d'œuvre locale plutôt que du volume de travail déplacé.
- Le volume de fret augmente avec le niveau de pré-assemblage ; le compromis se situe donc entre le nombre de conteneurs et les heures de travail sur site.
- Les besoins en matière de zone de préparation varient selon la taille de l'unité, et une zone de préparation plus étendue peut représenter un coût supplémentaire sur les sites à espace restreint.
- L'assemblage en usine avec des tolérances critiques réduit les retouches, un coût rarement mentionné dans un devis mais fréquemment présent dans un budget de construction.
- L'amélioration de la productivité des installations est le résultat le plus mesurable et devrait être exprimée en termes de production journalière par équipe plutôt qu'en pourcentage.
Foire aux questions
Quel niveau de pré-assemblage est judicieux ?
Le pré-assemblage réduit-il les risques liés à la qualité ?
Quelles sont les limites de ce que nous pouvons aller ?
Comment le niveau de pré-assemblage est-il déterminé ?
Le pré-assemblage modifie-t-il le programme du chantier ?
Guides et pages d'application associés
Poursuivez avec les pages les plus proches de votre type de projet.
- Logistique, pré-assemblage et installation – Aperçu du groupe pour cette gamme
- Efficacité du chargement et de l'expédition des conteneurs
- Productivité du battage de pieux et calendrier de construction
- Applications à montage flexible et à longue portée
- Projets solaires en montagne et en terrain escarpé
- Projets solaires du marché régional
Ce que nous devons citer
- Taux de main-d'œuvre sur site et productivité attendue pour les opérations d'installation
- Mode de transport, dimensions du conteneur et toute tolérance pour les marchandises hors gabarit
- Équipements de levage disponibles sur place, avec leur capacité
- Programme de construction et nombre de fronts de travail prévus
Parlez à un ingénieur en structure
Envoyez-nous les taux horaires de main-d'œuvre sur site, les contraintes de transport et le programme, et nous vous retournerons un niveau de pré-assemblage recommandé par famille de composants, avec une quantification des effets sur le fret et la main-d'œuvre.
 English
 Español
 Deutsch
 Português
 Français
 Italiano
