
Pourquoi c'est difficile
Les défauts de galvanisation des structures de montage solaires sont imputables aux spécifications plutôt qu'au processus, et les écarts sont constants.
- Une spécification de galvanisation sans indication de masse de zinc autorise des revêtements de faible teneur, ce qui convient aux environnements peu exposés mais s'avère insuffisant pour les environnements agressifs.
- La catégorie de corrosivité détermine la masse de revêtement requise ; par conséquent, une spécification rédigée sans évaluation de la corrosivité sur site ne peut être vérifiée quant à son adéquation.
- L'épaisseur du revêtement est mesurée par une valeur minimale et une valeur moyenne ; une spécification qui ne mentionne que l'une des deux est incomplète.
- Les arêtes coupées, les trous percés et les zones soudées se comportent différemment des surfaces planes, et leur traitement doit être spécifié plutôt que laissé au hasard du procédé.
- La galvanisation après fabrication est essentielle à l'intégrité structurelle, tandis que la fabrication après galvanisation crée des surfaces de coupe non protégées.
- La méthode d'inspection est importante : la masse du revêtement mesurée par pesée et l'épaisseur du revêtement mesurée par jauge magnétique mesurent des choses différentes et ne sont pas interchangeables.
Exigences d'ingénierie
Voici les éléments que doit mentionner un cahier des charges de galvanisation.
- La norme de revêtement appliquée, telle que l'ISO 1461 ou une norme nationale équivalente, avec l'édition de référence
- Masse de zinc ou épaisseur de revêtement requise, indiquée comme valeur minimale et moyenne, ainsi que la catégorie de corrosivité à laquelle elle est censée répondre.
- L'évaluation de la corrosivité du site est basée sur la classification ISO 9223 plutôt que sur une description générale de l'environnement.
- Traitement des arêtes coupées, des trous percés, des zones de soudure et des filetages, y compris les cas où la réparation du revêtement est autorisée et selon quelles normes
- Méthode et fréquence d'inspection, avec échantillonnage de l'épaisseur du revêtement et règle d'acceptation définis à l'avance
- Exigences de manutention, de stockage et de transport visant à protéger le revêtement avant la pose, car les dommages survenus pendant le transport constituent un problème de durabilité.
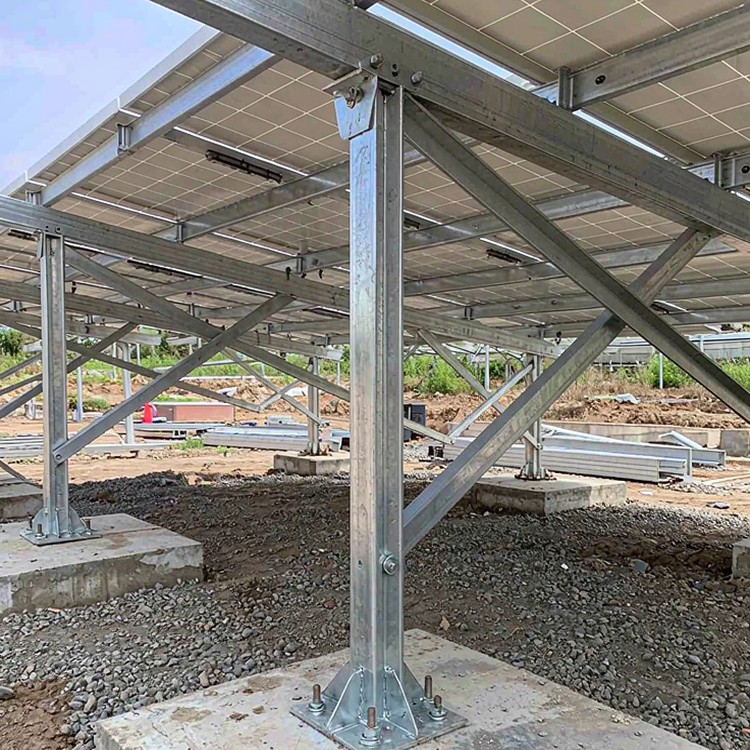
Recommandations de sélection : indiquez la masse de zinc, et non seulement la norme. La norme ISO 1461 autorise une gamme de grammages de revêtement ; une spécification qui cite la norme sans indiquer la masse ne spécifie pas un niveau de protection.
Comment nous résolvons le problème
- La masse de zinc est spécifiée en fonction de la catégorie de corrosivité du site, de sorte que le niveau de revêtement est choisi en fonction de l'environnement plutôt que d'être hérité d'un modèle.
- L'épaisseur du revêtement est indiquée comme exigence minimale et moyenne, la méthode de mesure et le nombre d'échantillons étant définis.
- La fabrication est terminée avant la galvanisation, de sorte que les bords coupés et les trous percés sont revêtus et qu'aucune partie en acier non protégée n'est exposée.
- Les composants filetés et les interfaces sont traités explicitement, y compris la classe de revêtement des fixations et toute tolérance pour le jeu du filetage après revêtement.
- Des relevés d'épaisseur de revêtement sont établis par lot, de sorte que la documentation de livraison démontre que la protection spécifiée a été atteinte.
- Manutention et emballage spécifiques pour protéger les revêtements pendant le transport, avec des matériaux et des procédures de retouche documentés pour les réparations sur site.
Au-delà de la structure
- Des recommandations sur les cas où l'utilisation de systèmes duplex ou de classes de revêtement supérieures se justifie, car une mise à niveau dès la conception est beaucoup moins coûteuse qu'une rénovation.
- La documentation de garantie fait référence aux spécifications du revêtement, permettant ainsi de mesurer la durabilité annoncée par rapport à une exigence définie.
Points de référence
Les projets de référence ci-dessous, de type et d'envergure comparables et documentés publiquement, sont cités à titre d'illustration des pratiques d'ingénierie. Ils ne constituent pas un historique de réalisations.
- Un projet de 200 MW au Moyen-Orient où la masse de zinc a été spécifiée en fonction de la catégorie de corrosivité du site plutôt qu'à un minimum standard, prolongeant ainsi l'intervalle de maintenance prévu.
- Un projet côtier de 150 MW au Japon où une classe de revêtement supérieure a été sélectionnée dès la phase de conception, évitant ainsi les coûts de mise aux normes des structures existantes.
- Un projet de 250 MW en Espagne où les relevés d'épaisseur de revêtement fournis par lot ont permis au propriétaire de vérifier la protection par rapport aux spécifications sans tests indépendants.
Normes et conformité
- Cas de charge neige et glace EN 1991-1-3 / ASCE 7 adaptés à votre période de retour nominale
- Compatibilité avec les normes IEC 61215 et IEC 61730 pour la zone de serrage des modules et le cadre
- Classes d'exécution de la charpente métallique EN 1090 / AISC avec dossiers de qualification des procédures de soudage
- galvanisation ISO 1461, systèmes de peinture ISO 12944 avec revêtement duplex spécifié
- Gestion de la qualité de la production selon la norme ISO 9001, traçabilité des lots par numéro de coulée
- Assistance en matière de code du bâtiment local et de documentation relative aux permis pour votre juridiction
Assurance qualité
La documentation relative à chaque lot comprend des certificats d'usine traçables par numéro de coulée, des rapports de galvanisation avec mesure de l'épaisseur du revêtement, des rapports de contrôle dimensionnel des gabarits de pré-assemblage et la traçabilité des lots de quincaillerie. La garantie couvre les cas de charge et les classes d'exposition environnementale spécifiés ; les réclamations sont donc réglées sur la base de données et non par négociation.
Documents que vous recevez
Chaque envoi comprend un dossier documentaire conforme à votre registre d'actifs : rapports d'essais de matériaux certifiés, relevés d'épaisseur de revêtement par lot, fiches de vérification du couple et de la précharge, listes de colisage avec numéros de conteneur et un jeu de plans utiles à la maintenance. Lorsque le marché de destination exige une certification locale ou des documents traduits, nous les préparons en amont, et non au port.
Planification de la durée de vie et de la maintenance
La rentabilité des systèmes de montage est déterminée à la huitième année, et non à la signature du contrat. Le poids de la galvanisation, la classe de revêtement des fixations et la protection des bords déterminent si l'inspection de la huitième année révèle des fixations bien serrées ou des traces de rouille. Nous publions les intervalles de première maintenance prévus par classe environnementale et les étayons par des données de revêtement par lot, ce qui permet de fonder les discussions relatives à la garantie sur des données concrètes.
Considérations relatives aux coûts et au commerce
- La masse de zinc est l'un des principaux facteurs influençant le coût du revêtement ; par conséquent, une spécification rédigée pour une catégorie de corrosivité inappropriée entraîne soit un surpaiement, soit une protection insuffisante.
- L'amélioration de la classe de revêtement dès la conception ne représente qu'un faible pourcentage du prix de la structure, tandis que la mise en service d'une protection ultérieure coûte plusieurs fois plus cher.
- L'inspection du revêtement est peu coûteuse et constitue le seul moyen de vérifier que la protection spécifiée a bien été appliquée.
- La réparation des dommages liés au transport représente un coût sur site qu'un bon emballage permet d'éviter, et ce coût est souvent imprévu car on suppose qu'il ne se produira pas.
- L'intervalle de maintenance prévu représente le retour sur investissement du revêtement et doit être consigné par écrit afin que le coût puisse être évalué.
Foire aux questions
Quelle épaisseur de zinc devons-nous spécifier ?
La qualité de la galvanisation varie-t-elle d'un fournisseur à l'autre ?
Qu'en est-il des bords coupés et des soudures ?
Comment vérifie-t-on l'épaisseur du revêtement ?
Faut-il spécifier un revêtement duplex ?
Guides et pages d'application associés
Poursuivez avec les pages les plus proches de votre type de projet.
- Protection contre la corrosion et durabilité de 25 ans – Aperçu du groupe pour cette gamme
- Acier ZAM et revêtement avancé pour une résistance à la corrosion
- Protection contre la corrosion côtière et en milieu à haute salinité C5
- Projets solaires salins-alcalins, de vasières et de marais salants
- Projets solaires en mer, en zone côtière et en milieu marin
- Projets complémentaires pêche-solaire
Ce que nous devons citer
- Description de la localisation et de l'environnement du site, suffisante pour une classification de corrosivité
- Éléments structuraux concernés, avec nuance d'acier et séquence de fabrication
- Durée de vie requise et intervalle de maintenance visé
- Qu'il s'agisse d'un revêtement duplex ou d'une exigence d'apparence
Parlez à un ingénieur en structure
Veuillez nous communiquer l'environnement du site et les composants concernés, et nous vous retournerons un cahier des charges de revêtement précisant la catégorie de corrosivité, la masse de zinc, la méthode d'inspection et l'intervalle de maintenance prévu.
 English
 Español
 Deutsch
 Português
 Français
 Italiano
